Captain Malu
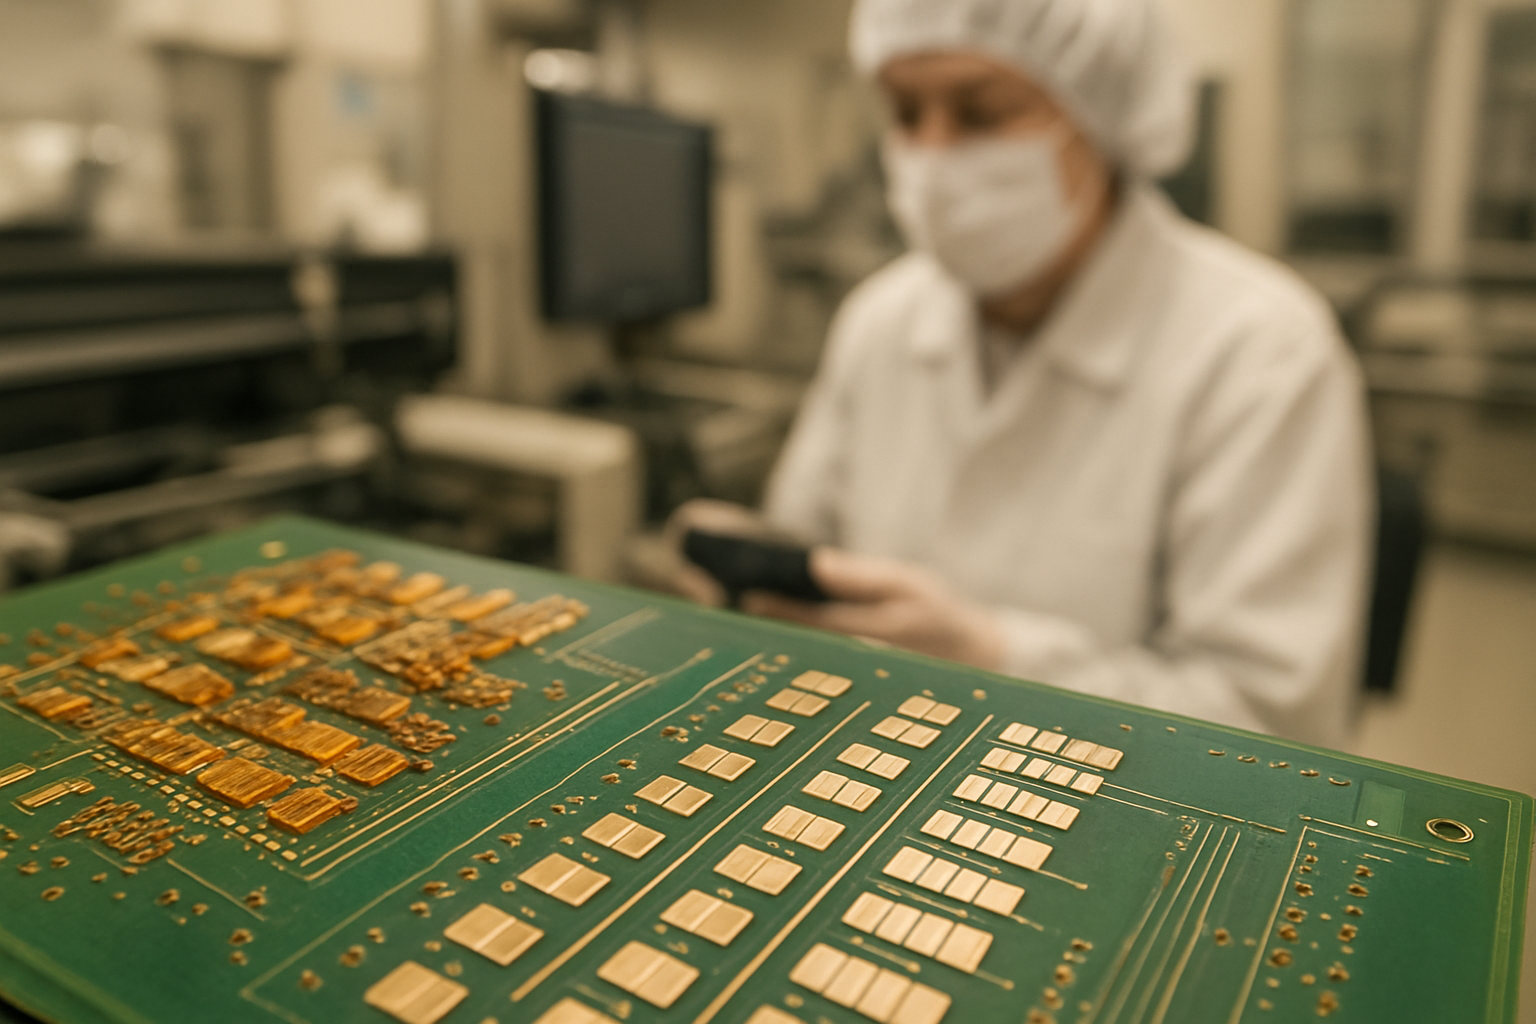
Auf einer Routine-Baugruppe, die nach dem Reflow wie erwartet aussah, entdeckte ein Techniker plötzlich eine Reihe bernsteinfarbener Flecken an den Lötpads. Sie wirkten harmlos, doch sie gehören zu den heimlichen Risikofaktoren hinter No-Clean-Flussmitteln: Rückstände, die oft übersehen werden, aber Feuchtigkeit, Migration oder Delamination in sensiblen Bereichen fördern können. So beginnt dieser tiefergehende Blick: Sauberkeit ist kein Luxus, sondern ein entscheidender Faktor für Zuverlässigkeit, Beschichtungsadhesion und Langzeitstabilität – und in High-End-Anwendungen nicht erst nach dem Prototyp, sondern schon in der Planung entscheidend.
Der Beitrag erklärt, wie Rosin-basierte, NC-Formulierungen und wasserlösliche OA-Rückstände sich unterscheiden, welche Reinigungswege sinnvoll sind und wann eine Reinigung trotz No-Clean sinnvoll oder sogar vorgeschrieben ist. Er skizziert Prinzipien, Risiken und Best Practices, zeigt Praxispfade in HDI, HF-Netzen und Beschichtungsprozessen und bietet einen Leitfaden, der von Pilotläufen in Kleinstchargen bis zur Validierung reicht. Am Ende geht es darum, Reinigungsentscheidungen datengetrieben, kostenbewusst und umweltverträglich zu treffen – für Baugruppen, die auch jahrelang unter anspruchsvollsten Bedingungen funktionieren.
No-Clean-Flussmittel: Grundlagen, Rückstände und ihre Auswirkungen
No-Clean-Flussmittel umfassen Rosin-basierte Flussmittel, No-Clean-Formulierungen und wasserlösliche Alternativen. Jede Kategorie hinterlässt charakteristische Rückstände, deren Entfernung in bestimmten Anwendungen bevorzugt oder verpflichtend sein kann. Die Wahl des Flussmittels bestimmt maßgeblich, wie sauber eine Baugruppe nach dem Reflow bleibt und welche Nachfolgeprozesse nötig sind, um Zuverlässigkeit und Haftung von Beschichtungen sicherzustellen.
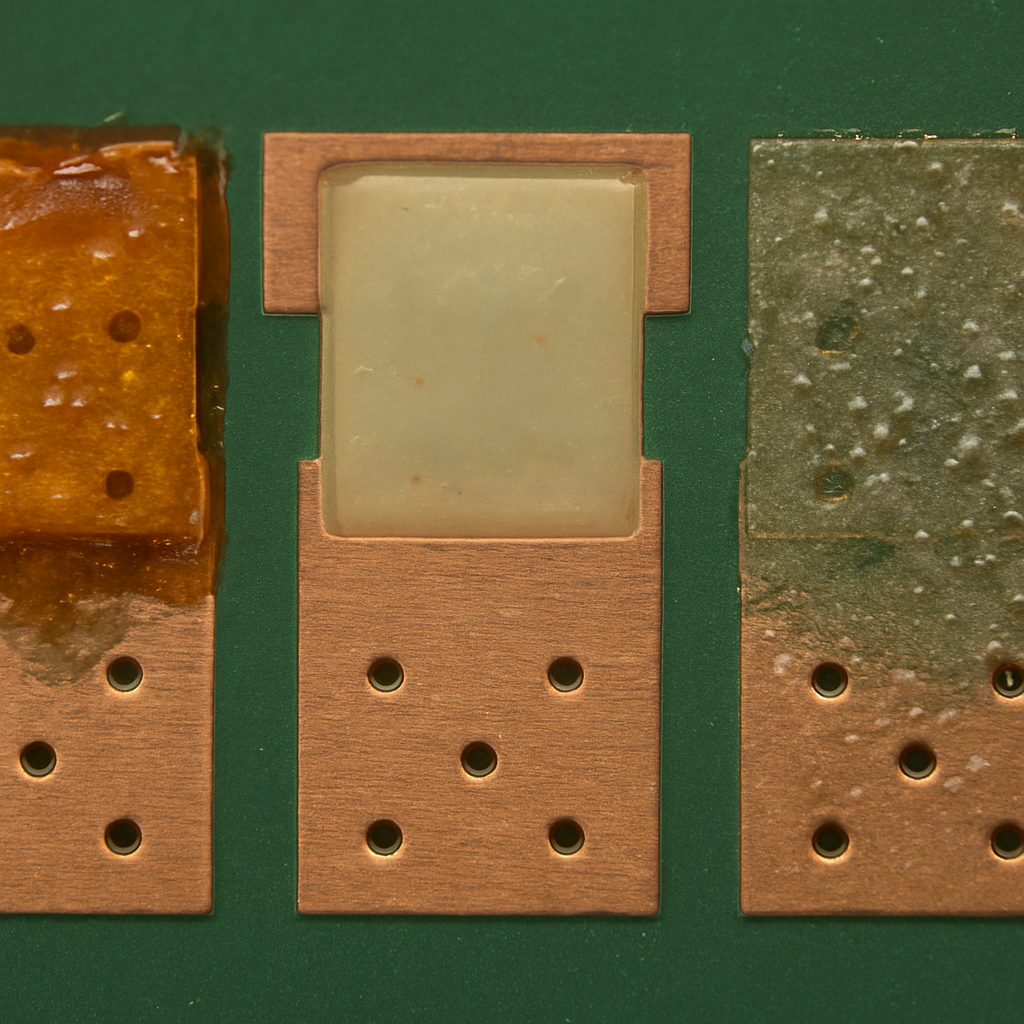
Typen von No-Clean-Flussmitteln
- Rosin-basierte Flussmittel (R-Type)
- No-Clean-Formulierungen (NC-Type)
- Wasserlösliche Flussmittel (OA-Type)
Bei Rosin-basierten Systemen hinterlassen die Rückstände typischerweise sichtbare bernsteinfarbene Spuren, die klebrig wirken und optisch unproblematisch erscheinen. No-Clean-Formulierungen neigen dazu, nur minimale Rückstände zu hinterlassen, können aber optische Faktoren oder Inspektionsparameter beeinflussen. Wasserlösliche Flussmittel hinterlassen Rückstände, die aktiv sein können und nach dem Löten gründlich abgewaschen werden sollten, um Korrosion oder elektrochemische Effekte zu vermeiden. Welche Kategorien eingesetzt werden, hängt von Prozessparametern, der Baugruppendichte, Umweltbedingungen und späteren Beschichtungen ab.
Charakteristische Rückstände nach Typ
- Rosin-basiertes Flussmittel
- Eigenschaften der Rückstände: bernsteinfarbig, klebrig, visuell sichtbar; unter trockenen Bedingungen nicht leitend, können aber Haftung von Beschichtungen beeinträchtigen und Inspektionen erschweren.
- Auswirkungen: optische Beeinträchtigungen, mögliche Beeinflussung der Haftung von Conformal Coating, gelegentlich Hinweise in der Qualitätskontrolle, dass Reinigung sinnvoll oder erforderlich ist.
- No-Clean-Flussmittel
- Eigenschaften der Rückstände: leicht bis moderat aktiv, hygroskopisch; hinterlassen Filmbereiche, die Feuchtigkeit aufnehmen und Migration begünstigen können.
- Auswirkungen: in rauen Umgebungen oder bei hohen Spannungsfällen steigt das Reinigungsrisiko; Reststoffe können Spuren hinterlassen, die spätere Prozesse wie Beschichtung oder Hochfrequenzbetrieb beeinflussen.
- Wasserlösliche Flussmittel
- Eigenschaften der Rückstände: aktiv, oft korrosives Potenzial; müssen nach dem Löten gründlich entfernt werden.
- Auswirkungen: ohne gründliche Spülung drohen Langzeitschäden, erhöhte Korrosionsgefahr und Funktionseinbußen in sensiblen Baugruppen.
Verbreitung und Migration der Rückstände
- Kapillarer Transport: Rückstände breiten sich durch Kapillarkräfte durch enge Lötflächen, unter Bauteilen hindurch und in Hohlräume aus; Migration kann Oberflächenbereiche erreichen, die nicht direkt gelötet sind.
- Kurzschlüsse und elektrochemische Migration: Migration von Rückständen kann zu Kurzschlüssen oder elektrochemischer Migration führen, insbesondere in Feuchtbedingungen oder bei angelegter Spannung.
- Dendritische Kristalle: Unter feuchten Umgebungsbedingungen können sich dendritische Strukturen bilden, die die Elektronik durch Leckströme oder intermittierende Fehler belasten.
Relevanz der Reinigung vor Beschichtungen
- No-Clean soll grundsätzlich auf der Platine verbleiben, doch in vielen Fällen ist eine Reinigung vor Beschichtungen oder in hochzuverlässigen Anwendungen sinnvoll oder vorgeschrieben.
- Gründe für eine Reinigung vor Beschichtungen: Haftung der Beschichtung, Vermeidung von Feuchtigkeitseinschlüssen, Vermeidung von Korrosion oder Delamination durch Rückstände, bessere Schutzwirkung der Beschichtung.
- Allgemeine Prinzipien: Die Entfernung von Flussmittelrückständen vor der Beschichtung erhöht die Langzeitzuverlässigkeit und gewährleistet eine optimale Schutzwirkung.
Zuverlässigkeit und Beschichtungen
- Vorteilhafte Wirkung der Reinigung: Die Zuverlässigkeit steigt, wenn Flussmittelrückstände vor der Beschichtung entfernt werden, damit Haftung und Schutzwirkung der Beschichtung erhalten bleiben.
- Risiken bei verbleibenden Resten: Selbst harmlos erscheinende No-Clean-Rückstände können in bestimmten Umgebungen zu Migration, Feuchtigkeitsaufnahme oder Differentialbelastungen führen, was langfristig Zuverlässigkeitsprobleme nach sich ziehen kann.
- Zusammenhang mit Einsatzbedingungen: Besonders bei hochzuverlässigen Anwendungen, engen Rasterweiten, hohen Spannungen oder HF-Systemen steigt der Bedarf, Rückstände zu entfernen, deutlich über ästhetische Anforderungen hinaus.
Praktische Implikationen für Anwendungen
- Anwendungsentscheidungen: In vielen Serienfertigungen wird No-Clean verwendet, um Reinigungsaufwand zu verringern. Dennoch kann eine selektive Reinigung sinnvoll oder erforderlich sein, z. B. vor Beschichtungen, bei empfindlichen HF-Schaltungen oder in medizinischen bzw. aerospace-relevanten Bereichen.
- Prozessabhängigkeiten: Die Entscheidung, Rückstände zu entfernen, hängt vom Flussmittelfamilienprofil, den Bauteilabständen, der Betriebstemperatur, der Feuchtebelastung und der späteren Endanwendung ab.
- Reinigung als Risikominimierung: Eine frühzeitige Planung der Reinigungsanforderungen im Prozessdesign reduziert Risikofaktoren und vermeidet Kosten durch Nacharbeiten oder Ausschuss.
Fazit: No-Clean-Rückstände erkennen und sinnvoll handeln
- No-Clean-Flussmittel hinterlassen Rückstände, deren Art und Ausprägung stark vom Typ abhängen. Eine fundierte Bewertung der Notwendigkeit einer Reinigung ergibt sich aus der jeweiligen Endanwendung, der Beschichtungspflicht und der erforderlichen Langzeitzuverlässigkeit.
- In vielen Fällen erhöht eine gezielte Reinigungsmaßnahme die Haftung von Beschichtungen, reduziert Feuchtigkeitstransport und mindert das Risiko von Migrationseffekten. Besonders in rauen Umgebungen, bei hohen Spannungen oder in hochdicht paketierten Baugruppen ist eine saubere Oberfläche oft eine sinnvolle Investition in Zuverlässigkeit.
- Die Praxis zeigt: No-Clean bleibt hilfreich, doch eine saubere Oberfläche vor Beschichtung oder in sensiblen Bereichen ist häufig der sicherere Weg, um Leistung, Haltbarkeit und Kundenvorgaben zuverlässig zu erfüllen.
Wann Reinigung sinnvoll ist: Hochzuverlässige Anwendungen, HDI, Beschichtungen und Nacharbeiten
Hochzuverlässige Anwendungen: Sauberkeit gegen Kosten
- Relevanz: In Militär, Luft- und Raumfahrt sowie Medizin gewinnt Sauberkeit als Zuverlässigkeitsfaktor gegenüber reinen Kosteneinsparungen an Bedeutung.
- Ausfallwege reduzieren: Das Entfernen von Flussmittelrückständen senkt potenzielle Ausfallwege, insbesondere bei feinen Rasterweiten und hohen Spannungen.
- Langzeitstabilität: Saubere Oberflächen minimieren Kontaminationspfade, die zu Korrosion, Migration oder Fehlverhalten führen können.
HDI-Designs: Dichte Packung, enge Abstände, erhöhte Kontaminationsrisiken
- Kontaminationspfade: Hochdichte, eng beieinanderliegende Strukturen erhöhen die Wahrscheinlichkeit, dass Rückstände in nicht sichtbare Bereiche eindringen.
- Auswirkungen kleiner Mengen: Selbst geringe Restmengen können Isolationsprobleme verursachen oder Kurzschlüsse begünstigen, wodurch Zuverlässigkeit beeinträchtigt wird.
- Design-abhängige Strategien: HDI-Layouts erfordern oft strengere Reinigungsparameter, um die Integrität feiner Landmuster zu schützen.
Beschichtungsschritte: Conformal Coating haftet besser auf sauberen Oberflächen
- Haftung optimieren: Die Reinigung der Oberfläche vor dem Beschichten verbessert die Haftung der Beschichtung.
- Risikofaktoren durch Rückstände: Flussmittelreste können Feuchtigkeit speichern oder Beschichtungen chemisch angreifen, was Delamination oder Leckagen begünstigt.
- Schutzwirkung erhöhen: Eine gründliche Reinigung reduziert potenzielle Köderstellen für Feuchtigkeit und Kreuzreaktionen unter der Beschichtung.
Nacharbeiten und Reparaturen: Reinigung als integraler Bestandteil
- Bonding und Prüfungen: Flussmittelreste können Bonding-Prozesse stören und Messungen beeinträchtigen.
- Rückverfolgbarkeit von Schäden: Nacharbeiten erhöhen den Reinigungsbedarf, um weitere Fehlerquellen zu minimieren.
- Rückläufer vermeiden: Frühzeitige Reinigung reduziert Nacharbeiten, Reklamationen und teure Remontagen.
Reinigungsnotwendigkeit: Nicht automatisch, aber oft Voraussetzung
- Kernbotschaft: Das Fehlen einer Reinigung führt nicht automatisch zu Problemen, doch eine saubere Oberfläche ist in vielen Anwendungsfällen eine Voraussetzung für Zuverlässigkeit.
- Präzedenzfälle: Normen, Kundenvorgaben oder spezifizierte Reinheitsgrade verlangen oft rückstandsarme oder -freie Oberflächen.
- Validierung empfiehlt sich: Validierung in Kleinstserien und anschließende Skalierung helfen, Probleme frühzeitig zu erkennen und Lösungen zu finden.
Normen, Vorgaben und Validierung in Kleinstserien
- Kunden- und Normenvorgaben: Strenge Reinheitsstandards verlangen oft rückstandsarme Oberflächen; frühzeitige Validierung lohnt sich.
- Kleinstserien als Testfeld: Tests in kleinen Chargen ermöglichen robuste Prozessvalidierung, bevor Skalierung erfolgt.
- Risikominimierung: Eine proaktive Reinigungsvalidierung verringert das Risiko unvorhergesehener Fehler im Serienbetrieb.
Extreme Umweltbedingungen, HF-Netze und metallische Verbindungen
- Umweltabhängige Risiken: Unter extremen Umweltbedingungen, Hochfrequenz- oder HF-Netzen oder Systemen mit metallischen Verbindungen erhöhen sich die Risiken durch Reststoffe.
- Vorbeugender Schritt: Reinigung bleibt eine sinnvolle vorbeugende Maßnahme, um Migration, Korrosion oder Störungen zu reduzieren.
- Risikodifferenzierung: Während Alltagsbedingungen No-Clean-Rückstände oft unproblematisch erscheinen, gewinnen Belastungen in raueren Umgebungen stärker an Bedeutung.
Prozesskette, externe Beschaffung und Validierung
- Risikofaktoren: Lücken in der Prozesskette, externe Beschaffung oder fehlende Prozessvalidierung erhöhen das Risiko unerwarteter Fehler.
- Frühzeitige Reinigungs-Tests: Kleinstchargen-Tests helfen, Probleme früh zu erkennen, passende Reinigungsflüssigkeiten zu identifizieren und Lösungen zu finden.
- Ganzheitlicher Ansatz: Eine saubere Oberfläche ist Teil eines Zuverlässigkeitskonzepts, das Reinigung als vorbeugende Maßnahme integriert.
Reinigungsstrategien und Technologien: Von IPA bis Ultraschall
Die Reinigungsentscheidung basiert auf der Fluxtypbestimmung; Rosin-basierte (R/RMA/RA), No-Clean (NC) und wasserlösliche (OA) Rückstände erfordern unterschiedliche Reinigungsmittel wie hochreines IPA, spezielle Flussmittelentferner oder DI-Wasser. Neben der Wahl des Reinigungsmittels bestimmen auch Reinigungsgeräte, Prozesstaktung und Nachbereitung maßgeblich Korrosion, Fehlfunktionen und Verunreinigungen zuverlässig zu vermeiden.
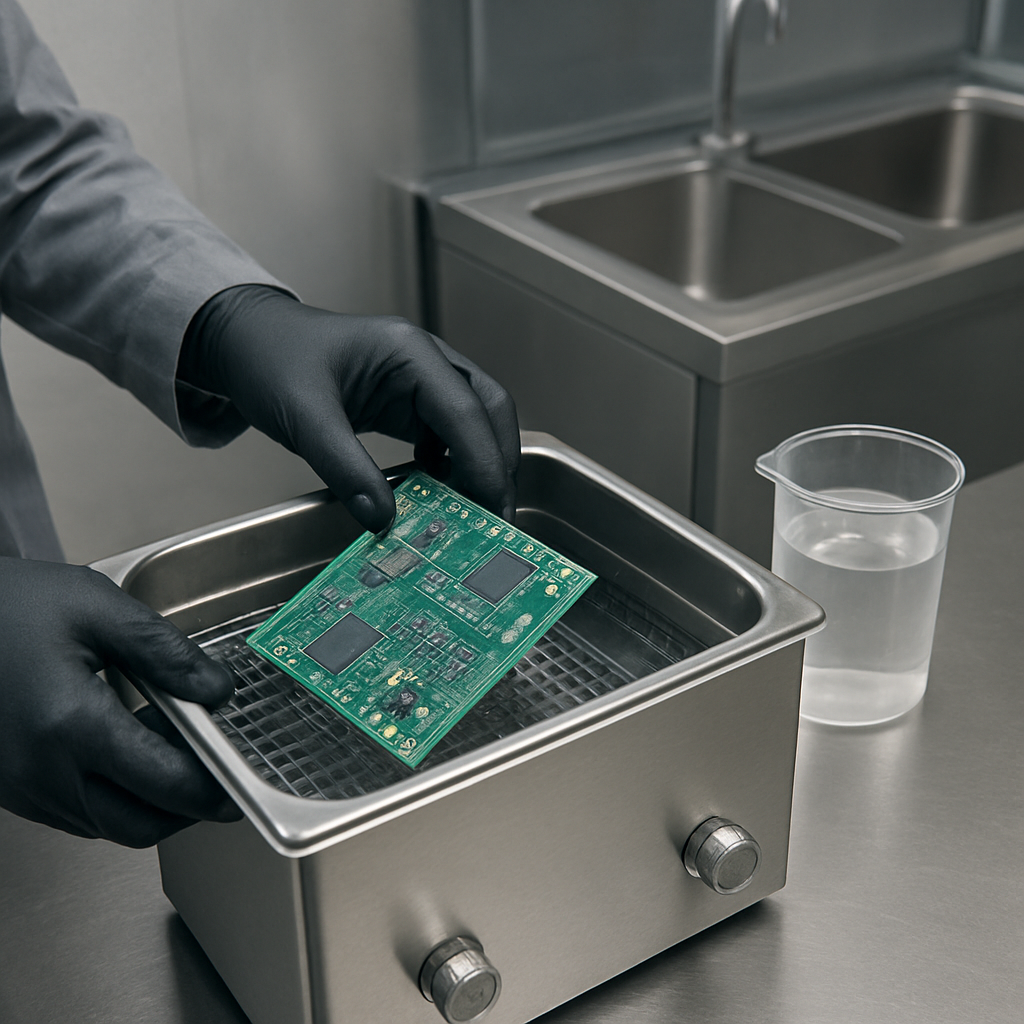
Aus dieser Einordnung ergeben sich spezifische Reinigungsstrategien.
Fluxtypbestimmung als Grundlage der Reinigungsstrategie
- Rosin-basierte Flussmittelreste (R/RMA/RA) gelten als klebrig und harzartig; ihre Entfernung erfolgt typischerweise mit hochreinem IPA oder speziellen Flussmittelentfernern.
- No-Clean-Rückstände (NC) hinterlassen meist geringe, schwer sichtbare Filme, die in vielen Anwendungen auf der Baugruppe verbleiben dürfen, in hochzuverlässigen Bereichen oder vor Beschichtungen aber oft vollständig entfernt werden müssen.
- Wasserlösliche Flussmittel (OA) hinterlassen aktive, hygroskopische Rückstände, deren Reinigung zwingend DI-Wasser oder wässrige Spülprozesse erfordert.
- Die Substratverträglichkeit und der zukünftige Verwendungszweck der Baugruppe steuern zusätzlich die Wahl der Reinigungschemie: eine falsche Kombination kann Korrosion, Materialschäden oder unzureichende Reinigung verursachen.
IPA als Standardreiniger: Wirksamkeit, Vorteile und Grenzen
- Wirksamkeit: Hochreiner IPA (99 % oder höher) entfernt Kolophonium- und No-Clean-Rückstände zuverlässig; er verdunstet schnell und hinterlässt wenige Rückstände.
- Grenzen: Wasserlösliche OA-Rückstände lassen sich damit nicht ausreichend entfernen; hier sind DI-Wasser oder wässrige Spülprozesse notwendig.
- Praktische Vorteile: Schnelle Trocknung, geringe Rückstände und gute Verträglichkeit mit vielen Metall- und Beschichtungsmaterialien machen IPA zum bevorzugten Standard-Reinigungsmittel bei vielen NC- und R/RMA/RA-Rückständen.
- Hinweis: Wenn Unsicherheit über den Flussmitteltyp besteht, empfiehlt sich eine äquivalente Standardbehandlung mit hochreinem IPA in Kombination mit einer geeigneten Reinigungstechnik.
Spezielle No-Clean-Entferner: Ergänzende Reichweite
- Anwendungsbereich: No-Clean-Entferner unterstützen die Entfernung von NC-Rückständen besonders vor Beschichtungen oder in Hochimpedanznetzwerken, wo selbst geringe Filmschichten Probleme verursachen könnten.
- Voraussetzung: No-Clean bedeutet nicht automatisch „nie reinigen“; in kritischen Bereichen oder bei strengen Sauberkeitsanforderungen ist eine Reinigung oft sinnvoll oder erforderlich.
- Praxis-Tipp: Bei problematischen NC-Rückständen oder Zweifelsfällen lohnt der Einsatz eines spezialisierten NC-Entferners in Kombination mit IPA als ergänzende Stufe.
Ultraschallreinigung: Effizienz bei hartnäckigen Rückständen
- Wenn herkömmliche Reinigungen versagen oder schwer zugängliche Stellen existieren, ergänzt Ultraschall die Reinigungsstrategie.
- Vorteile: Ultraschall ermöglicht eine effektive Reinigung bei hartnäckigen Rückständen und schwer zugänglichen Bereichen.
- Parameterabstimmung: Frequenz, Leistungsdichte und Behandlungsdauer müssen sorgfältig auf das Substrat, die Bauteile und das Flussmittel abgestimmt werden, um Beschädigungen (z. B. an Drahtverbindungen, sensiblen Lötpads oder feinen Strukturen) zu vermeiden.
- Anwendungskonzepte: Ultraschall kann in Kombination mit IPA oder wässrigen Lösungen eingesetzt werden; bei OA-Rückständen ist oft DI-Wasser die kompatible Spülung.
Spülen und Trocknen: Reinigungsnachgang systematisch schließen
- OA-Rückstände: DI-Wasser-Spülung oder kontrollierte wässrige Spülprozesse sind essenziell, gefolgt von einer gründlichen Trocknung.
- - Allgemeine Vorgehensweise:** Nach dem Spülen erfolgt die Trocknung durch Druckluft oder Heißluft bei niedrigen Temperaturen, um Restfeuchte zu entfernen.
- Ziel: Verhindern von Schleierbildung, Kondensation und Restfeuchte in Zwischenräumen.
Verifikation der Sauberkeit: Messgröße Sauberkeit
- Methoden: ROSE (Ionenkontamination) oder Ionenchromatographie liefern quantitative Werte zur Sauberkeit, insbesondere für kritische Baugruppen.
- Wirkung: Diese Tests geben eine belastbare Grundlage für Freigaben, Freigaben vor Beschichtungen oder Hochimpedanznetzwerke und erleichtern das Risikomanagement entlang des Reinigungsprozesses.
Prozessumgebung: Closed-Loop, Umwelt- und Prozessstabilität
- Umweltaspekte: In der Praxis wird häufig eine reproduzierbare, closed-loop-Reinigungsumgebung genutzt, um Umwelt- und Abwasserkosten zu minimieren.
- Prozessstabilität: Die Wiederverwendung von Reinigungsflüssigkeiten (wo zulässig) und eine kontrollierte Spül- bzw. Trockenphase erhöhen die Konsistenz der Ergebnisse und senken laufende Kosten.
- Qualitätssicherung: Dokumentierte Reinigungsverfahren, regelmäßige Validierungen und Rückverfolgbarkeit der Reinigungsmittel sind zentrale Bestandteile.
Auswahl von Reinigungsmittel und Geräten: Substrat- und Fluxtyp abgestimmt
- Kernprinzip: Die Wahl des Reinigungsmittels, der Spülsysteme und der Trocknungstechnik muss immer auf das Substratmaterial, die Beschichtungen und den Fluxtyp abgestimmt sein.
- Risiken: Falsche Kombinationen können zu Korrosion, Materialschäden oder unzureichender Entfernung führen.
- Praxisorientierung: Vor Beschichtungen oder in Hochimpedanznetzwerken ist eine Reinigungsoption oft zwingend erforderlich, um Haftung und Langzeitzuverlässigkeit sicherzustellen.
Praktische Hinweise: Frühzeitige Identifikation und Reinigung vor Beschichtungen
- Identifikation: Wenn der Flussmittelfamilie nicht eindeutig bekannt ist, empfiehlt sich eine sichere Standardmethode mit Flussmittelentferner oder hochreinem IPA; OA-Teile sollten DI-Wasser spülen.
- Präzedenzfall: Designer sollten Reinigungsoptionen früh im Prozess berücksichtigen, Tests in kleinen Chargen helfen, Probleme zu erkennen und zu lösen.
- Beschichtungsvorbereitung: Eine gründliche Reinigung vor Beschichtungen verbessert Haftung und Schutzwirkung der Beschichtung erheblich.
Fazit: Maßgeschneiderte Reinigungsstrategie für Zuverlässigkeit
- Die Reinigungsstrategie muss die Fluxtypbestimmung, die Substratkombination und den nachfolgenden Prozess berücksichtigen.
- Wird das richtige Gleichgewicht aus Mittelwahl, Gerätetechnik und Verifikationsmethoden getroffen, lassen sich Korrosion, Migration und Haftungsprobleme wirksam reduzieren.
- Eine strukturierte, dokumentierte Reinigung mit klar definierten Parametern und Validierung zahlt sich in Zuverlässigkeit, Qualität und Prozessstabilität aus.
Prozessgestaltung in der Fertigung: Infrastruktur, Kosten, Umwelt und Compliance
Die Prozessgestaltung setzt Reinigung nicht als nachgelagerten Zusatzschritt, sondern als integralen Bestandteil des Fertigungsflusses. Sie berücksichtigt den Produktlebenszyklus, die Zuverlässigkeitsklasse und den Beschichtungsstatus und trifft frühzeitig Entscheidungen, ob vor oder nach der Beschichtung eine Reinigung erforderlich ist. Ein nachhaltiger, stabiler Reinigungsprozess reduziert Fehlerraten, minimiert Rework und sorgt für reproduzierbare Ergebnisse über mehrere Produktionslinien hinweg.
Integrierte Reinigung als Prozessschritt
- Grundidee: Reinigung wird als integraler Bestandteil des Fertigungsprozesses verstanden; je nach Produktlebenszyklus, Zuverlässigkeitsklasse und Beschichtungsstatus wird entschieden, ob eine Vorbeschichtung-Reinigung erforderlich ist. Ein solcher Ansatz vermeidet improvisierte Nachkalkulationen und schafft klare Verantwortlichkeiten entlang der Wertschöpfungskette.
- Prozessabstimmung: Die Reinigungsstrategie wird früh in der Prozesskette festgelegt und auf die konkreten Baugruppen angepasst, wodurch Schnittstellen zu anderen Prozessen (Beschichtung, Wärmebehandlung, Prüfungen) sauber definiert werden.
- Risikomanagement: Durch integrierte Entscheidungskriterien lassen sich potenzielle Risikoquellen frühzeitig identifizieren und Gegenmaßnahmen planen, etwa alternative Flussmittel oder spezialisierte Reinigungsverfahren, bevor Großserienfertigung beginnt.
In-Line-Reinigung vs. Post-Process-Reinigung
- Kriterien für die Wahl: Der Fertigungsfluss bestimmt, ob eine Inline-Reinigung direkt in der Linie erfolgen kann oder ob eine nachgeschaltete Reinigung erforderlich ist. Faktoren sind Bauteilzugänglichkeit, Serienhöhe, Reinigungswirkung, Taktzeiten und Kosten.
- Prozessstabilität: Ein konsistenter, gut definierter Reinigungsprozess in der Linie senkt Fehlerraten und minimiert Rework-Aufkommen, weil Abweichungen früh erkannt und behoben werden können.
- Layout- und Linienoptimierung: Die Wahl der Reinigungsvariante beeinflusst Layout-Entscheidungen an Montagerobotern, Transportwegen und Detektionspunkten in der Linie; eine enge Abstimmung mit dem Equipment-Layout erhöht die Prozessstabilität.
Betriebliche Parameter: Bad-Temperatur und Trocknung
- Kritische Prozessparameter: Bad-Temperaturen um die 60 °C und Trocknungstemperaturen bis zu 110 °C sind entscheidend, um Rückstände vollständig auszuhärten oder zu entfernen, ohne Bauteile oder Beschichtungen zu beschädigen.
- Prozessvalidierung: Temperaturprofile, Taktzeiten und Trockenzeiten müssen so ausgelegt sein, dass Restfeuchtigkeit zuverlässig entweicht und kein Kondensat unter Bauteilen verbleibt.
- Materialinteraktion: Die Parameter müssen mit den Substraten, Lötverbindungen und eventuellen Beschichtungen kompatibel sein; eine zu aggressive Temperatureinwirkung kann Bauteile beschädigen, eine zu milde Behandlung Rückstände belassen.
Umwelt, Arbeitssicherheit und Compliance
- Umweltkonformität: Reinigungslösungen müssen umweltverträglich entsorgt werden; Emissionen, Dampf- und Flüssigkeitsexpositionen sind klar reguliert, und geeignete persönliche Schutzausrüstungen (PPE) sind zu verwenden.
- Arbeitssicherheit: Luft- und Flächenschutz sowie Umgang mit Chemikalien erfordern Schulungen, Risikobewertung und klare Verhaltensregeln im Arbeitsbereich.
- Rechtliche Vorgaben: Umwelt- und Arbeitsschutzgesetze sowie regionale Vorschriften beeinflussen die Wahl der Reinigungsmittel, Entsorgungswege und Emissionskontrollen; Audits nach IPC-Standards verlangen dokumentierte Prozesse und Rückverfolgbarkeit.
Kosten, Ressourcen und Kreislaufwirtschaft
- Parameter der Kostenkontrolle: Die Wahl der Reinigungstechnologie hat direkten Einfluss auf Abwasser- und Ressourcenkosten; der Einsatz geschlossener Kreisläufe, die Wiederaufbereitung von Reinigern und Spülwässern reduziert Umweltbelastung und Betriebskosten.
- Ressourceneffizienz: Wiederverwendbare Reinigungsbäder, effiziente Trocknungssysteme und Wasseraufbereitung senken den Ressourcenverbrauch und minimieren Abfallströme.
- Wirtschaftliche Balance: Investitionen in saubere, automatisierte Reinigungssysteme kosten initial, zahlen sich aber durch geringere Ausschussraten, reduzierte Nacharbeit und konforme Beschichtungen aus.
Schulung, SOPs und Rückverfolgbarkeit
- Mitarbeiterschulung: Um konsistente Ergebnisse zu erzielen, sind regelmäßige Schulungen zu Reinigungsarten, Prozessparametern und Sicherheitsvorgaben unverzichtbar.
- SOPs und Dokumentation: Klare Standardarbeitsanweisungen (SOPs) für alle Reinigungsprozesse und -techniken sichern Wiederholbarkeit und erleichtern Audits.
- Rückverfolgbarkeit: Reinigungsparameter (Chemikalien, Konzentrationen, Temperaturen, Zeiten, Spülwasserqualität) müssen nachvollziehbar dokumentiert sein, um Qualitätssicherung und SPC-Analysen zu unterstützen und IPC-Anforderungen zu erfüllen.
No-Clean-Rückstände: Risiken, Entscheidungen und Gegenmaßnahmen
- Risikobewertung: Wenn No-Clean-Rückstände trotz sauberer Prozesse Risiken bergen (z. B. Beschichtung, Hochspannungsnetze), kann der Wechsel zu einer Reinigungsstrategie oder zu Flussmitteln mit besserer Reinigbarkeit sinnvoll sein.
- Reinigungsoptionen: In kritischen Anwendungen kann eine selektive Reinigung oder der Einsatz von Reinigungsmitteln mit erhöhter Reinigungsleistung angemessen sein, insbesondere vor Beschichtungen oder bei Hochimpedanz-/HF-Baugruppen.
- Kundenspezifikationen: Die Reinigungsstrategie sollte an Kundenvorgaben, Zuverlässigkeitsklasse und anwendungsspezifische Anforderungen angepasst werden.
Zusammenarbeit mit Reinigungs-Partnern und Anbietern
- Kooperationen nutzen: Die Zusammenarbeit mit spezialisierten Reinigungs-Partnern oder Anbietern von Geräten kann Prozessstabilität erhöhen, Prüfprozesse optimieren und das Layout der Montagerobe an reale Prozessbedingungen anpassen.
- Prozess-Validierung: Externe Partner bringen fachliche Expertise, Validierungsmethoden und Testkapazitäten ein, um Parameter wie Reinigungseffizienz, ROSE/IONEN-Tests und Durchsatz zu optimieren.
- Layout-Integration: Gemeinsame Gestaltung von Reinigungssystemen, Spül- und Trocknungsstationen mit dem Montagesystem erleichtert Betrieb, Wartung und Auditierbarkeit.
Zusammenfassend trägt eine durchdachte Prozessgestaltung dazu bei, Reinigung als determinanten Faktor der Produktqualität zu etablieren. Sie verbindet Umweltverträglichkeit, wirtschaftliche Effizienz, Sicherheit und Transparenz in einem kohärenten Rahmen, der IPC-Anforderungen erfüllt und die Grundlage für eine stabile, auditsichere Fertigung bildet.
Praxisleitfaden & Zukunftstrends: Entscheidungsbaum, Tests und Innovationen
Der Einstiegspunkt liegt in der Klarheit über die Zuverlässigkeitsklasse der Baugruppe und den Beschichtungsstatus. Je höher der Anspruch an Langzeit-Performance, desto wahrscheinlicher ist eine Reinigung sinnvoll oder sogar notwendig. Der nachfolgende Praxisrahmen bietet einen praktikablen Entscheidungsweg, der Risiken minimiert, Kosten transparent macht und Umweltauflagen berücksichtigt.
Ausgangspunkt: Zuverlässigkeitsklasse, Beschichtungsstatus
- Zielorientierung: Definieren Sie vorab, welchen Zuverlässigkeitsgrad die Baugruppe erfüllen muss (z. B. Hochzuverlässigkeit, HF-Anwendungen, vor Beschichtung oder nach Reparaturen).
- Beschichtungsstatus klären: Ist eine Konformalbeschichtung vorgesehen oder bereits vorhanden? Welche Belastungen treten durch Klima, Feuchte oder aggressive Medien auf?
- Reinigungsbedarf ableiten: Je strenger die Anforderungen an Sauberkeit, Haftung der Beschichtung und Langzeitstabilität, desto wahrscheinlicher ist eine gezielte Reinigung zu rechtfertigen.
Entscheidungsbaum: Schlüsselentscheidungen
Fluxtyp-Identifikation
- Identifizieren Sie, welcher Flussmitteltyp vorliegt (Kolophonium/RMA/RA, wasserlöslich OA, No-Clean). Die Wahl der Reinigungsmethode hängt stark von der Chemie des Flusses ab.
- Berücksichtigen Sie die Rückstände nach dem Löten und deren potenzielle Auswirkungen auf Beschichtungen, Isolation und Signalklarheit.
Anwenderanforderungen
- Konformalbeschichtung: Notwendig oder optional? Welche Anforderungen resultieren daraus an Sauberkeit und Haftung?
- HF-Frontends: Sind besonders strenge Low-Noise- oder Low-Dielectric-Constant-Kriterien zu erfüllen?
- Berücksichtigen Sie Hochtemperaturzyklen, Feuchteszenarien, medizinische oder militärische Normen – all das beeinflusst das Reinigungsziel.
Kosten-Nutzen-Analyse
- Vergleichen Sie Reinigungsaufwand, Ausfallrisiken, Nachbearbeitungskosten und Beschichtungsadhäsion gegen Einsparungen durch Weglassen oder Reduzieren des Reinigungsprozesses.
- Berücksichtigen Sie Umweltauflagen, Abwasserkosten und Entsorgungsgebühren als wesentliche Treiber der Gesamtkosten.
Umweltauflagen
- Welche gesetzlichen Vorgaben, RoHS- bzw. REACH-Restriktionen und lokale Emissionsregelungen beeinflussen die Wahl der Reinigungsflüssigkeiten und -verfahren?
- Prüfen Sie Optionen mit geringerer Umweltbelastung, längerer Wiederverwendbarkeit der Reinigungsmittel und reduzierter Abwassermenge.
Pilotläufe in Kleinstchargen
Planung, Grenzwerte und Validierung
- Führen Sie Pilotläufe in Kleinstchargen durch, definieren Sie eine klare Akzeptanzkante (ROSE/IC-Grenzwerte) als Qualitätsschwelle.
- Validieren Sie Prozessparameter schrittweise: Fluxtyp-Identifikation, Reinigungslaufzeit, Temperatur, Spülbandgeschwindigkeit und Trocknungsprozedur.
- Ziel ist die frühzeitige Risikobewertung, Erkennung potenzieller Interaktionsrisiken mit Beschichtungen und die Vermeidung von Überraschungen in der Großserie.
Vor dem Hochlauf
- Stellen Sie sicher, dass Parameter robust reproduzierbar sind und der Recycling-/Nachbehandlungspfad stabil ist.
- Führen Sie gegebenenfalls zusätzliche Tests zur Ionenkontamination, Haftung der Beschichtung und Langzeitstabilität durch.
Verlässliche Reinigungsmittel & Verfahren
Anbieter-Expertise und Vor-Ort-Checks
- Beziehen Sie Reinigungsmittel und -verfahren von erfahrenen Anbietern mit nachweislicher Praxis in No-Clean- und konventionellen Systemen.
- Außendiensttechniker vor Ort unterstützen: Checks, Tests und Optimierungen direkt an der Linie, um eine nahtlose Produktion sicherzustellen.
Tests und Optimierung
- Nutzen Sie spezifische Testsimulationen (z. B. ROSE/Ionenchromatographie) zur Validierung der Reinigungsqualität.
- Stimmen Sie Reinigungschemie, Reinigungsgeräte und Spülsysteme aufeinander ab, um Rückstände zu minimieren und Beschichtungsadhäsion zu optimieren.
Praxisregel: Vor Beschichtungen reinigen, nach Nacharbeiten ebenfalls validieren
- Vor Beschichtungen ist eine Reinigung sinnvoll, da Schutzhaftung und Beschichtungsschutz besser auf sauberen Flächen funktionieren.
- Gleiches gilt nach Nacharbeiten oder Reparaturen: Sauberkeit und Beschichtungsadhesion bleiben Validierungskriterien.
Technologie-Trends: Neue Reinigungssysteme
- Zunehmend attraktive wasserbasierte Reinigungsmittel mit Mikrophasen-Technologie ermöglichen effektives Entfernen von Flussmittelrückständen bei wiederverwendbaren Systemen und reduzieren Abwasserkosten.
- Abziehprinzipien stehen im Mittelpunkt: Rückstände werden durch spezielle Mechanismen gelöst und vom Substrat entfernt, ohne die Umwelt stark zu belasten.
- Vorteile: längere Lebensdauer der Reinigungsflüssigkeiten, bessere Prozessstabilität, geringere Betriebskosten und reduzierte Umweltbelastung.
Substratverträglichkeit im Fokus
- Reinigungsmittel müssen metallische, keramische, Kunststoff- und Beschichtungsmaterialien sowie Markierungen verträglich sein.
- Vorab- und Eignungstests zur Materialverträglichkeit gehören zur Vorauswahl; Materialverträglichkeit ist zentral für die langfristige Haltbarkeit der Baugruppen.
Zukunftsperspektiven: Integrierte, datengetriebene Reinigungsprozesse
- Zukünftige Systeme arbeiten mit automatischer Prozessparameteranpassung: Flux-Typ, Bauteildichte, Beschichtungsstatus werden kontinuierlich erfasst und in Echtzeit kompensiert.
- Vorteile: höhere Reproduzierbarkeit, gesteigerte Effizienz, nachhaltigere Produktion.
- Die intelligente Reinigungssteuerung ermöglicht nahezu fehlerfreie Großserienläufe, reduziert Nacharbeiten und verbessert die Planbarkeit der Lieferkette.
Praktische Umsetzung: Schlüsselprinzipien für den Praxisalltag
- Frühzeitige Klärung von Zuverlässigkeit, Beschichtung und Umweltauflagen beeinflusst alle nachfolgenden Entscheidungen.
- Strukturierte Entscheidungswege: Klare Identifikation des Flux-Typus, Berücksichtigung von Anwenderanforderungen, Kosten-Nutzen-Analyse und Umweltauflagen.
- Schrittweise Validierung: Pilotläufe in Kleinstchargen mit definierten Grenzwerten, gefolgt von gezielter Parameteroptimierung.
- Qualifizierte Partner wählen: Erfahrene Anbieter mit Vor-Ort-Check, Tests und Optimierung vor Ort.
- Sauberkeit vor Beschichtung: Reinigung vor Beschichtungen erhöht Haftung und Schutzwirkung; bei Nacharbeiten gilt dieselbe Regel.
- Technologiegetrieben handeln: Offene, wiederverwendbare Systeme mit wasserbasierter Mikrophasen-Technologie versprechen geringere Umweltbelastung und geringere Betriebskosten.
- Materialverträglichkeit sicherstellen: Vorab-Tests zur Substratverträglichkeit gehören zum Auswahlprozess.
- Datengetrieben in die Zukunft: Automatisierte Anpassung von Reinigungsparametern steigert Reproduzierbarkeit, Effizienz und Nachhaltigkeit.
Fazit: Wer Reinigungsprozesse systematisch plant, frühzeitig validiert, auf verlässliche Partner setzt und technologische Trends nutzt, erhöht die Zuverlässigkeit der Baugruppen, verbessert die Beschichtungsadhesion und behält gleichzeitig Umwelt- und Kostenfaktoren im Blick. Der Weg in die integrierte, datengetriebene Reinigung ist kein Luxus, sondern eine Grundvoraussetzung für nachhaltige SMT-Produktionsprozesse.
Fazit
Eine saubere Oberfläche bleibt kein optionaler Zusatz, sondern ein determinierender Faktor für Zuverlässigkeit, Haftung von Beschichtungen und Langzeitstabilität. Die richtige Balance aus Flussmittelauswahl, Prozessstrategie und zielgerichteter Reinigung ergibt sich aus einer fundierten Risikoabschätzung, Pilotvalidierung und enger Abstimmung mit Beschichtungen, HF-Anwendungen und Umweltauflagen. In Hochzuverlässigkeitsanwendungen, HDI-Designs oder sensiblen Beschichtungsprozessen lohnt sich eine frühzeitige, datengetriebene Entscheidung: Reinigung vor Beschichtungen, selektive Nachreinigung und gegebenenfalls der Wechsel zu Reinigungsverfahren, die Reststoffe zuverlässig eliminieren, ohne Kosten- und Umweltbelastung aus dem Blick zu verlieren.
Die Zukunft gehört integrierten, automatisierten Reinigungsprozessen mit Closed-Loop, die Parameter in Echtzeit adaptieren, Substratverträglichkeit sicherstellen und Partnerschaften mit erfahrenen Anbietern stärken. Wer Reinigung systematisch plant, validiert und dokumentiert, verringert Risikofaktoren, erhöht Beschichtungsadhesion und sorgt für reproduzierbare Qualität über Linien hinweg – eine nachhaltige Grundlage moderner SMT-Fertigung.